Rozwiązania do obróbki laserowej firmy Mekon
Gdy element medyczny jest zbyt mały, zbyt skomplikowany lub zbyt wąski w tolerancji dla konwencjonalnych narzędzi, odpowiedzią jest zazwyczaj laser. Oto, jak działają cztery podstawowe procesy laserowe firmy Mekon — i dlaczego mają znaczenie dla Twojego urządzenia.
Firma Mekon prowadzi kompleksową działalność w zakresie obróbki laserowej, opartą na czterech usługach: spawaniu hermetycznym, precyzyjnym cięciu, szczegółowym znakowaniu i precyzyjnym wierceniu. W pełni wyposażona narzędziownia pozwala na szybkie przygotowanie oprzyrządowania i narzędzi, dzięki czemu zespół zajmujący się laserami rzadko czeka na części, co pozwala obniżyć zarówno czas realizacji, jak i koszty. Ponieważ integralność spoin jest niekwestionowana, weryfikujemy każde uszczelnienie metodami dobranymi do materiału i docelowego zastosowania urządzenia – i przekazujemy Państwu dane potwierdzające to.
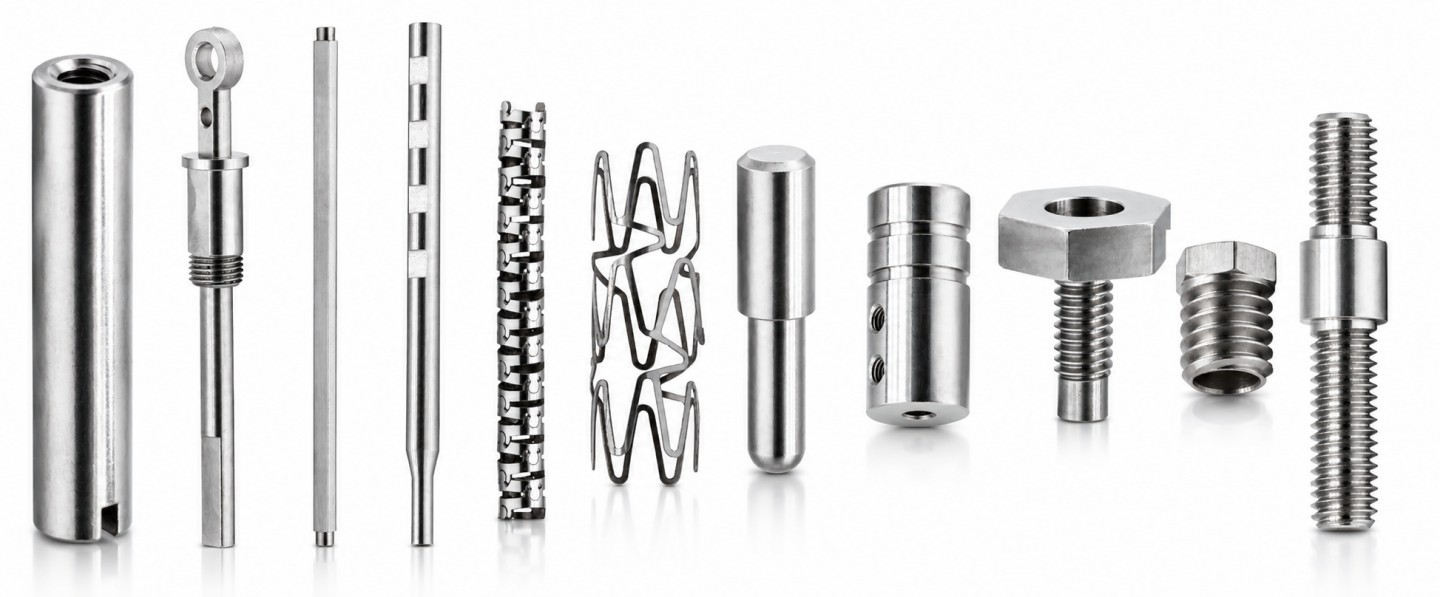
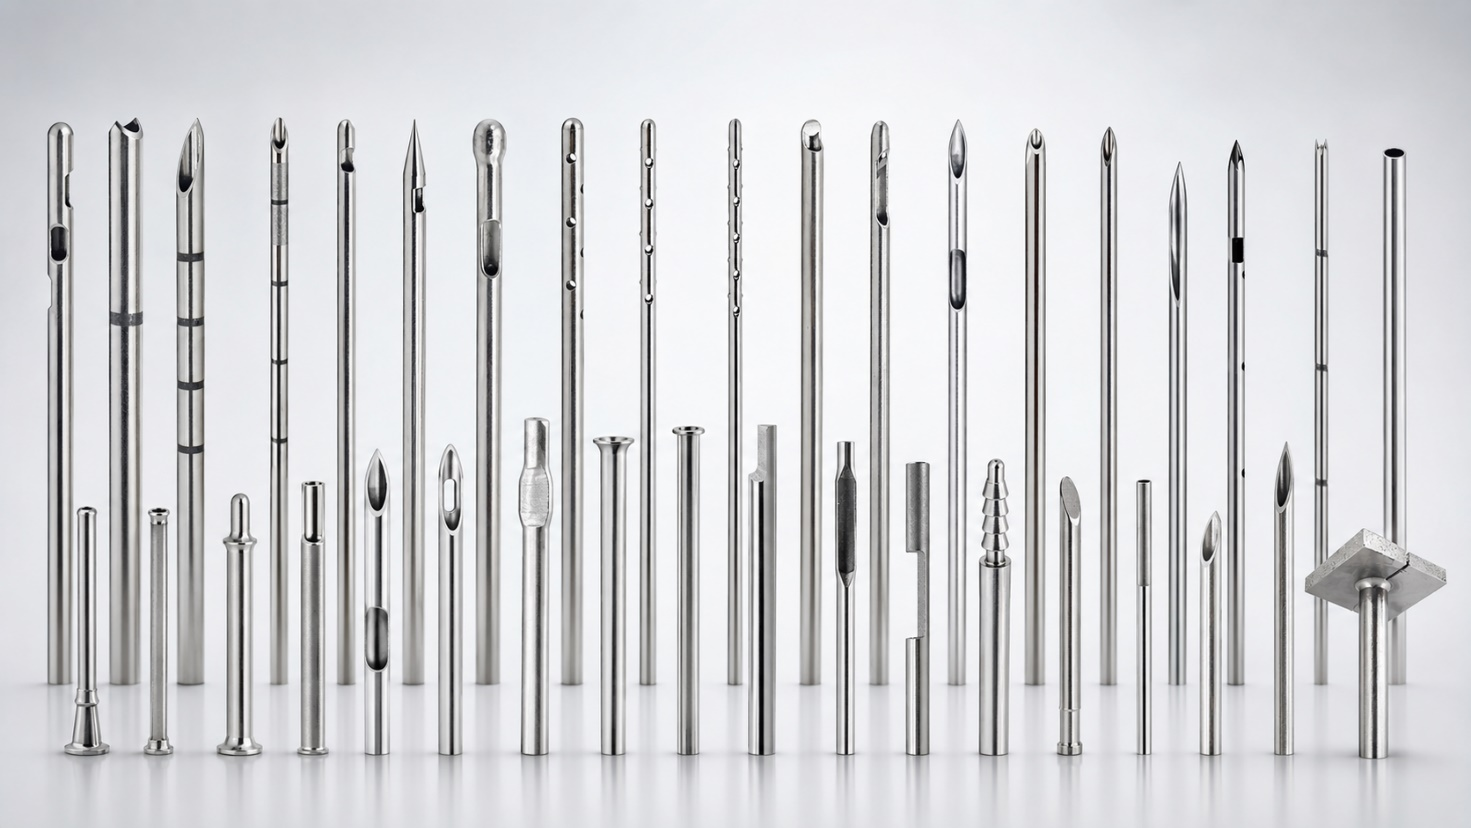
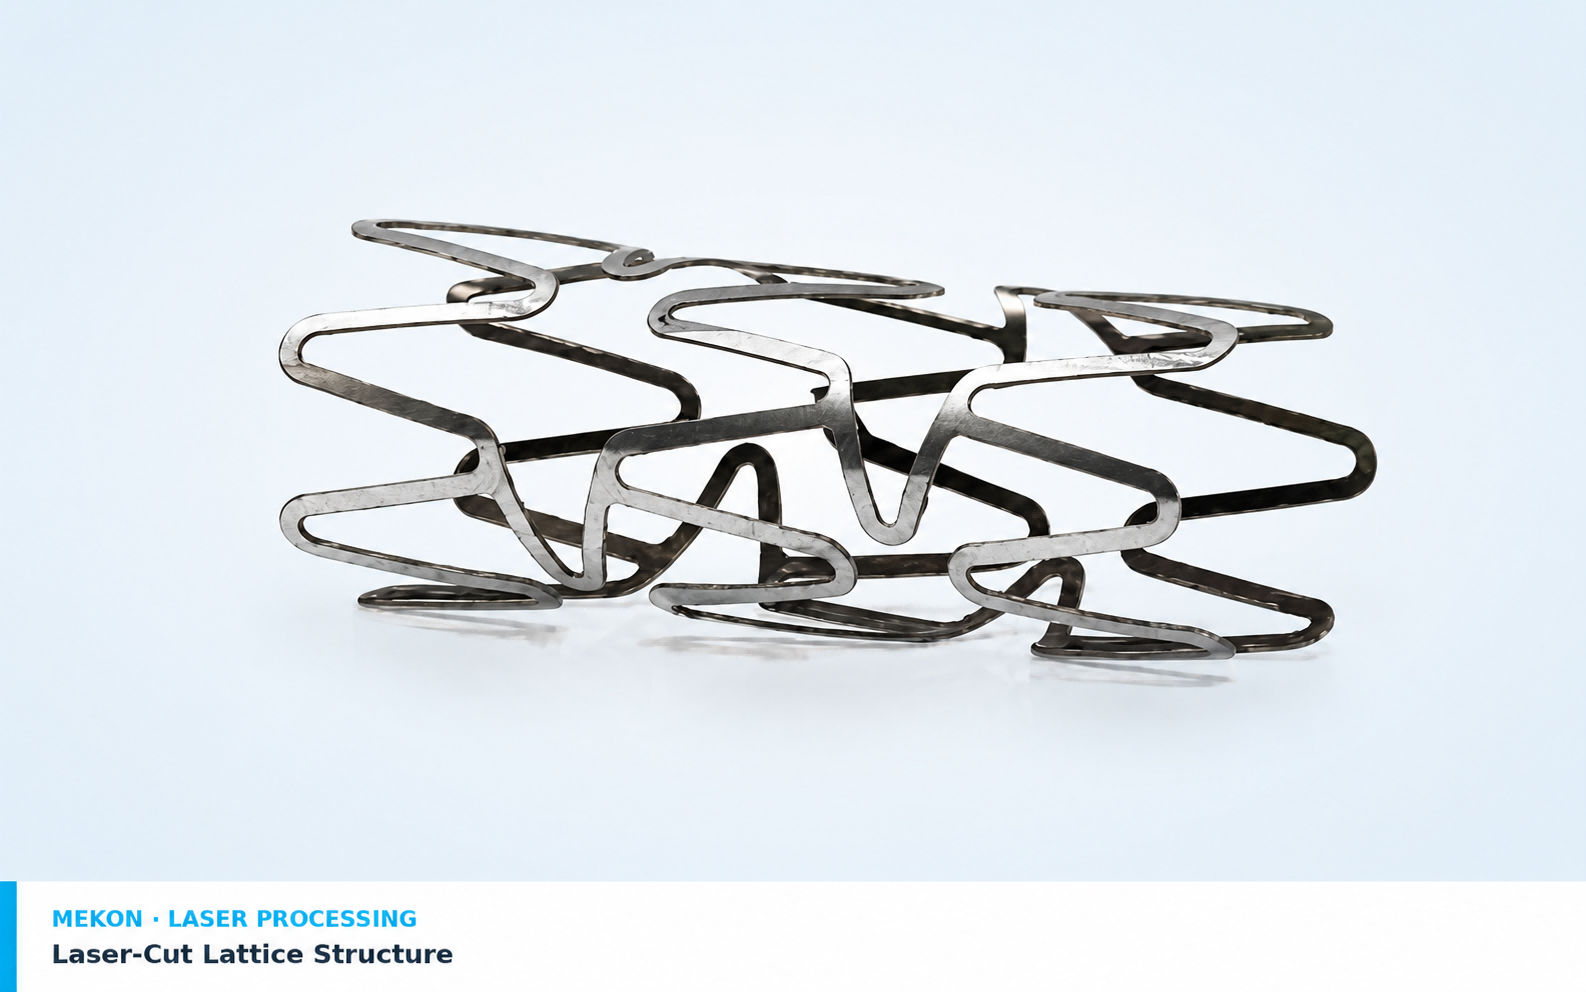
Precyzyjne elementy i zespoły rurowe z metali i niemetali. Minimalne strefy wpływu ciepła eliminują odkształcenia; złożone geometrie, brak zużycia narzędzi, szybkie prototypowanie i mniejsze powstawanie zadziorów.
3-osiowe znakowanie graficzne na częściach o praktycznie dowolnym kształcie — kodach kreskowych, numerach seryjnych, logotypach i tekście. Wyraźne, kontrastowe, trwałe, powtarzalne, nawet obwodowe i odpowiednie do delikatnych komponentów.
Bezkontaktowa alternatywa dla wiercenia mechanicznego lub elektroerozyjnego, umożliwiająca wykonywanie otworów o średnicy zaledwie 0,001 cala. Brak ryzyka pęknięcia wiertła lub zużycia narzędzia, praktycznie dowolny rozmiar i kształt otworu, wiercenie wieloosiowe w powierzchniach zakrzywionych, materiałach twardych i miękkich.
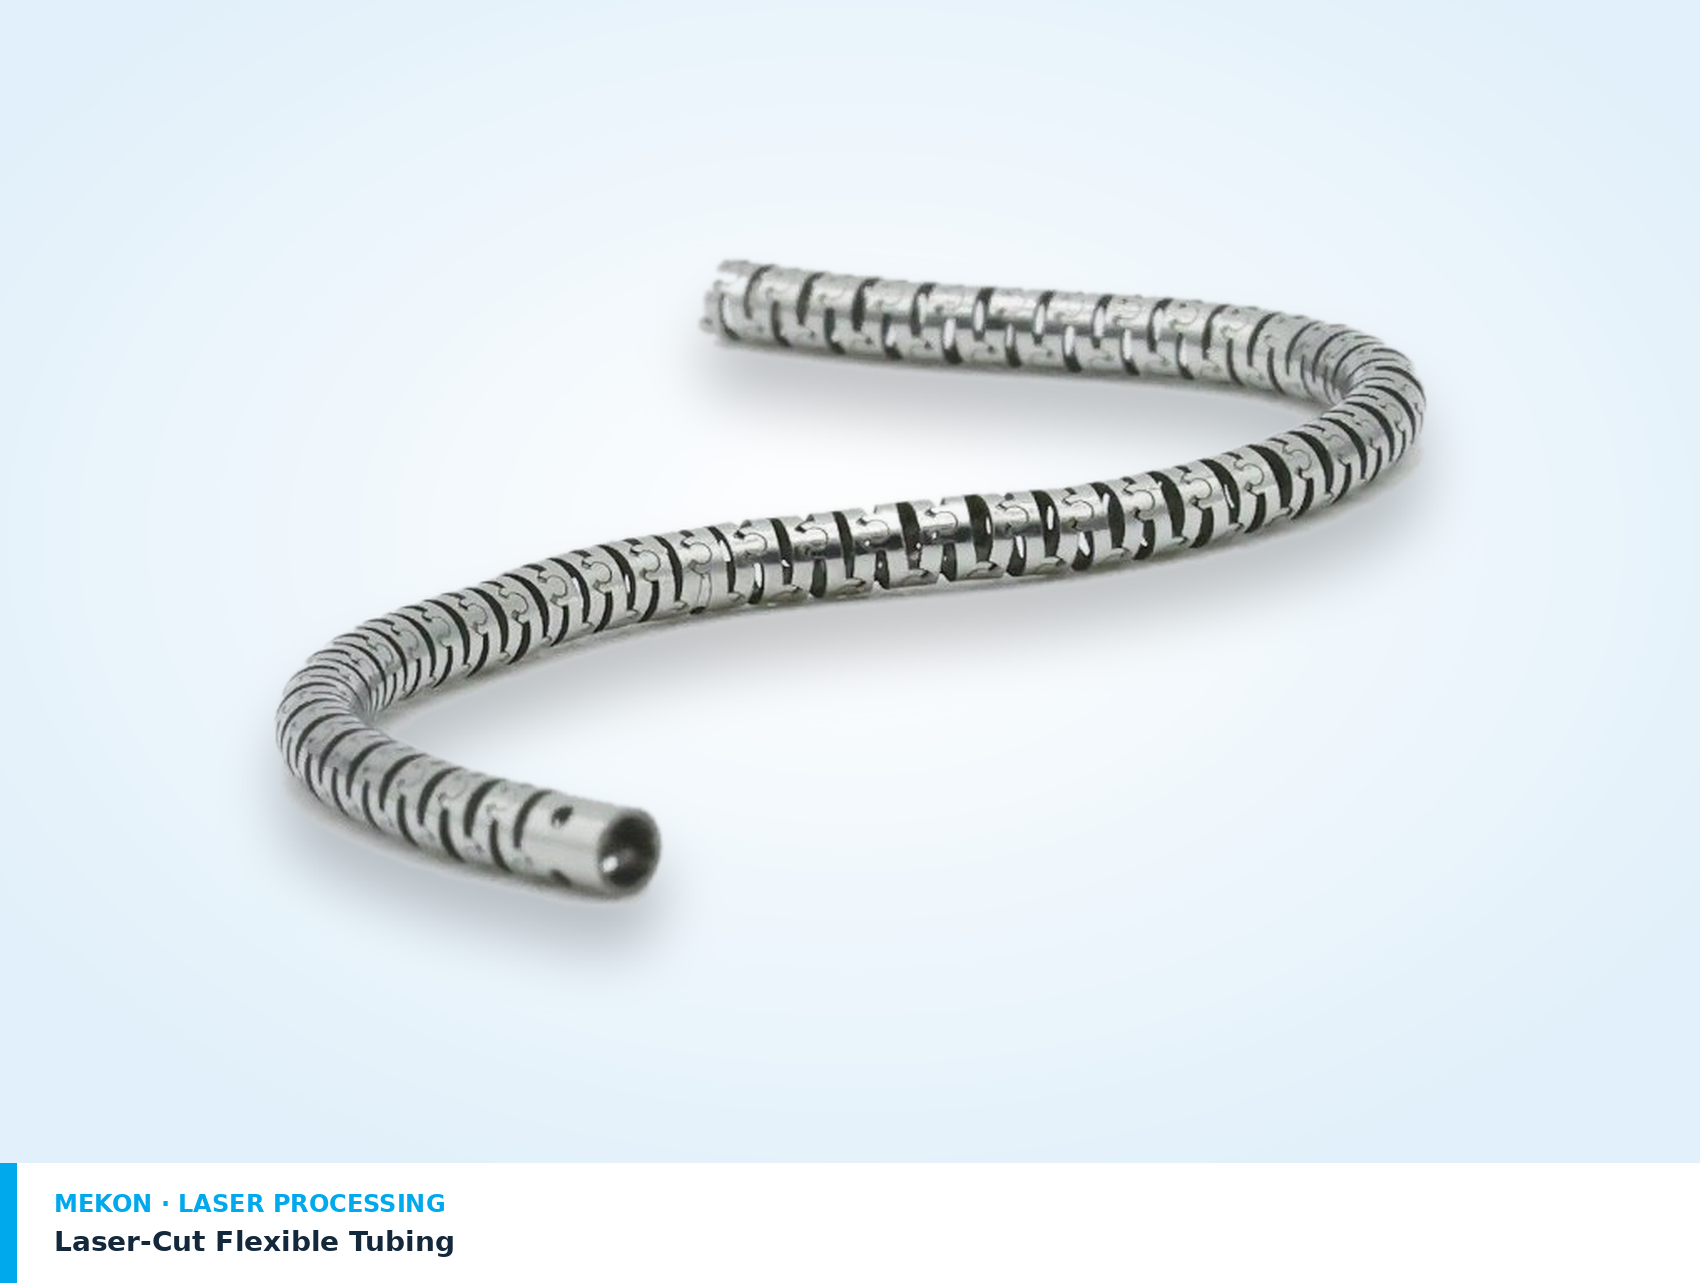
Specjalnie zaprojektowane wzory cięć do cewników, prowadników i zastosowań wymagających momentu obrotowego — zwiększające sztywność osiową, bezluzowe przenoszenie momentu obrotowego, odporność na załamania i możliwość śledzenia.
Łączenie laserowe koncentruje energię w niewielkim punkcie, tworząc wąską strefę wpływu ciepła i minimalizując odkształcenia termiczne w porównaniu ze spawaniem konwencjonalnym. Hermetyczność połączenia jest zazwyczaj potwierdzana poprzez badanie szczelności – metodą spadku ciśnienia lub metodą helowego badania drobnych nieszczelności – przy czym technika jest dobierana odpowiednio do rodzaju połączenia i przeznaczenia urządzenia.
| Proces | Typowe zastosowanie | Kluczowa korzyść |
|---|---|---|
| Cięcie | Elementy i zespoły rurowe | Brak zużycia narzędzi; złożone kształty |
| Cechowanie | Serializacja, logo, identyfikatory | Stały, o wysokim kontraście |
| Wiercenie | Mikrootwory od 0,001″ | Bez pęknięć, dowolny kształt |
| Cięcie rur | Cewniki, prowadniki, wały momentu obrotowego | Sztywność, moment obrotowy, odporność na załamania |
| Spawalniczy | Uszczelki hermetyczne, połączenia piast | Zweryfikowana integralność plomby |
Jako specjalista posiadający certyfikat ISO 13485:2016 w zakresie igieł i kaniul medycznych, Mekon łączy najwyższej klasy sprzęt z doświadczonym personelem i rygorystyczną kontrolą procesów. Sterowana programowo, skomputeryzowana produkcja spełnia rygorystyczne tolerancje wymagane przy produkcji małych, złożonych komponentów medycznych, zapewniając precyzyjne części o gładkich, łatwych do sterylizacji powierzchniach – od narzędzi chirurgicznych po wyroby ortopedyczne, wszystkie zgodne z normą ISO 13485.